صنعت تولید کلوچه و شیرینیهای مغزدار در ایران، یکی از پرتیراژترین و در عین حال رقابتیترین بخشهای صنایع غذایی به شمار میرود. تنوع مصرف از سبد تنقلات مدارس و صبحانه کارمندی گرفته تا پذیراییهای اداری و میانوعدههای جادهای، تقاضایی مداوم و گسترده برای این محصول در اقلیمهای مختلف کشور ایجاد کرده است. با این حال، سودآوری پایدار در بازار داخلی ایران، به هیچ عنوان با الگوهای سنتی یا ماشینآلات فرسوده امکانپذیر نیست. حسین عزیز، راهاندازی یا بهروزرسانی خط تولید کلوچه صنعتی نیازمند شناخت عمیق از رئولوژی خمیر، کنترل پروفایل حرارتی فر، رفتار مغزیها و هماهنگی با قوانین سختگیرانه سازمان غذا و دارو (سیب سلامت) است. این راهنمای تخصصی، ابعاد مهندسی، متالورژی، فرمولاسیون و اقتصادی احداث یک خط صنعتی تماماتوماتیک را در بستر صنعتی ایران کالبدشکافی میکند.
مهندسی فرآیند فرمولاسیون، شکلدهی و ترمودینامیک پخت در خطوط صنعتی کلوچه
رفتارشناسی رئولوژی خمیر و چالش نوسان آرد در کارخانجات ایران
یکی از بزرگترین چالشهای روزمره مدیران تولید در کارخانههای ایرانی، عدم یکنواختی کیفیت آرد دریافتی از سیلوها و کارخانجات آردسازی است. نوسان در شاخص گلوتن مرطوب، عدد فالینگ (Falling Number) و میزان جذب آب آرد، مستقیماً بر کشسانی و ویسکوزیته خمیر کلوچه اثر میگذارد. در خطوط مدرن، فرآیند اختلاط نباید صرفاً وابسته به زمانسنجی تجربی باشد. استفاده از میکسرهای پیوسته (Continuous Mixers) یا زومیکسرهای دوبل هیدرولیک مجهز به حسگرهای گشتاور (Torque Sensors) و کنترل دمای ژاکتدار، این امکان را فراهم میکند که دمای خمیر در تمام طول فرآیند ورز دادن بین ۱۸ تا ۲۲ درجه سانتیگراد تثبیت شود. افزایش دمای خمیر به دلیل اصطکاک بازوهای میکسر، موجب ذوب زودهنگام چربیهای فرمولاسیون و اصطلاحاً «تسمهشدن» یا الاستیسیته کاذب گلوتن میشود که در نهایت فرمپذیری خمیر در مرحله مغزگذاری را مختل کرده و بافت پس از پخت را لاستیکی و خشک میکند.
تکنولوژی انکوروستینگ و اکستروژن دومنظوره: دقت در وزنکشی و مغزگذاری پیوسته
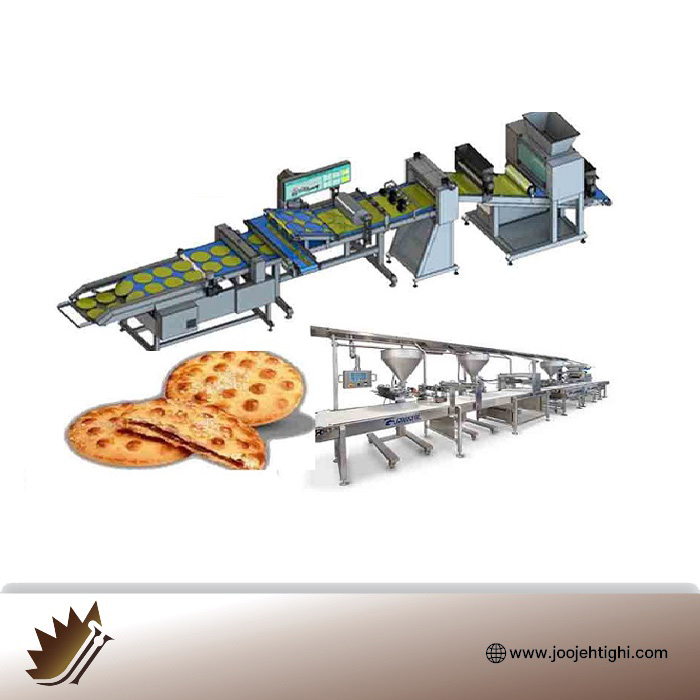
قلب تپنده خط کلوچه، دستگاه انکوروستینگ (Encrusting Machine) یا فرمدهنده مغزدار است. این سیستم باید پوسته خمیری و مغزی ژلی، گردویی، میوهای یا کرمی را به طور همزمان و با سرعت بالا به صورت هممرکز (Co-extrusion) تزریق کرده و بدون نشت، برش و فرمدهی کند. در بازار ایران که خطای یک گرم در هر کلوچه در تیراژ روزانه چند ده هزار عدد به صدها کیلوگرم هدررفت مواد اولیه گرانقیمت (روغن، شکر و مغزی) منجر میشود، تلرانس وزنی دستگاه فرمدهنده باید کمتر از ۰.۵± گرم باشد. نازلهای اکستروژن و قطعات در تماس با خمیر باید مجهز به پوششهای پلیمری فودگرید تفلون ضدسایش (PTFE) باشند تا بدون نیاز به پاشش بیش از حد روغن جداساز، جریان یکنواخت خمیر حفظ شود. علاوهبر این، سیستم برش مکانیکی یا آلتراسونیک باید پترنهای سنتی یا مدرن را با تقارن کامل هندسی روی خمیر پیادهسازی کند تا محصول در مرحله پخت دچار بازشدگی درزها و بیرونزدگی فیلینگ نشود.
مدیریت پروفایل انتقال حرارت چندمنطقهای در فرهای تونلی (Tunnel Ovens)
ترمودینامیک پخت کلوچه با کیک و بیسکویت کاملاً متفاوت است؛ کلوچه نیازمند مغزی نرم و مرطوب و پوستهای طلایی، منعطف و بدون سوختگی است. رسیدن به این ساختار تنها از طریق فرهای تونلی چندمنطقهای (Multi-Zone) با سیستم حرارت غیرمستقیم (Indirect Radiant/Convection) میسر است. در این فرها، طول کوره به ۳ تا ۴ زون دمایی مستقل تقسیم میشود:
۱. زون اول (پیشگرمایش و پف اولیه): دمای ملایمتر (حدود ۱۶۰ تا ۱۷۰ درجه سانتیگراد) به همراه تزریق دقیق بخار اشباع جهت جلوگیری از سخت شدن زودهنگام پوسته و تسهیل فعالیت عوامل ورآورنده شیمیایی (بیکینگپودر و بیکربناتها).
۲. زون دوم (تثبیت ساختار اسکلت ژلاتیناسیون): دمای بالاتر (حدود ۱۹۰ تا ۲۱۰ درجه سانتیگراد) برای ژلاتینه شدن نشاسته، دناتوره شدن پروتئینها و هدایت رطوبت اضافی به بیرون بدون خشککردن مغزی.
۳. زون سوم (کاراملیزاسیون و رنگآوری سطح): استفاده از پرتوهای تابشی جهت واکنش مایلارد و تشکیل رنگ طلایی یکدست بدون افزایش بیش از حد ضخامت پوسته خارجی.
۴. زون تخلیه و تثبیت: کاهش تدریجی تنش حرارتی برای جلوگیری از چروکیدگی سطح کلوچه پس از خروج از فر.
سیستمهای خنککاری مونوویل و نقالههای اسپیرال چندلایه
یکی از بزرگترین اشتباهات در راهاندازی خطوط کلوچه سنتی، انتقال سریع محصول داغ به ماشین بستهبندی است. خروج کلوچه از فر با دمای درونی بالای ۸۵ درجه سانتیگراد همراه است. اگر محصول بلافاصله بستهبندی شود، بخار محبوس درون بسته روی سطح فیلم تقطیر شده، رطوبت موضعی (Water Activity - $a_w$) را افزایش میدهد و بستر مناسبی برای رشد کپکها و ترشیدگی ایجاد میکند. خطوط صنعتی پیشرفته باید مجهز به برجهای خنککننده اسپیرال (Spiral Cooling Towers) با جریان هوای فیلترشده کلاس HEPA باشند تا دمای مرکز کلوچه را در مدت زمان ۲۰ تا ۳۰ دقیقه به صورت آرام و یکنواخت به کمتر از ۳۰ درجه سانتیگراد برسانند، بدون اینکه جریان تند هوا باعث تبخیر رطوبت ذاتی محصول و بیات شدن ساختار مغز شود.
| واحد عملیاتی خط |
مشخصات فنی و استانداردهای طراحی |
چالش بازار و راهکار مهندسی جوجهتیغی |
| میکسر خمیر (Kneading) |
استنلس استیل ۳۰۴L ژاکتدار، موتور اینورتردار LS/ABB |
گرم شدن خمیر ناشی از ورز دادن طولانی؛ حل شده با سیستم خنککاری ژاکت آب سرد |
| انکوروستینگ (Encrusting) |
اکسترودر دوبل مجهز به سرووموتور دلتا و مانیتور HMI |
نوسان وزن و خروج نامتقارن مغزی؛ حل شده با سیستم ماردون اصلاحشده با گام متغیر |
| فر تونلی (Baking) |
طول ۲۴ الی ۴۸ متر، مشعلهای رادیانت ریلو (Riello)، عایق پشم سنگ دانسیته ۱۲۰ |
مصرف بالای گاز و تغییر رنگ کلوچه؛ تفکیک مشعلها به ۴ زون حرارتی مستقل با PID کنترل |
| اسپیرال کولینگ (Cooling) |
نوار مدولار فودگرید POM با سیستم شستشوی اتوماتیک |
اشغال فضای زیاد سالن؛ طراحی برج اسپیرال عمودی با حداقل اشغال سطح کف کارخانه |
| بستهبندی پیلوپک (Flow Pack) |
سروو ۴ محوره، چشمی فتوسل دقیق، سیستم تزریق گاز نیتروژن |
نفوذ هوا و افت ماندگاری؛ دوخت حرارتی عاری از چروک با فکهای برنجی زاویهدار |
استانداردهای ایمنی، خودکارسازی صنعتی و بهینهسازی زنجیره ارزش در بازار ایران
انطباق خطوط با استاندارد ملی ایران ۲۵۵۳ و پروتکلهای معاونت غذا و دارو
دریافت پروانه ساخت و نشان «سیب سلامت» برای کلوچه صنعتی در ایران، نیازمند رعایت الزامات سفتوسخت بهداشتی و میکروبی است. استاندارد ملی شماره ۲۵۵۳ معیارهای دقیقی برای میزان خاکستر نامحلول در اسید، اسیدیته چربی استخراجی، رطوبت نهایی (حداکثر ۱۶ درصد در ارقام سنتی و ۱۲ تا ۱۴ درصد در ارقام صنعتی نرم) و عدم وجود آلودگیهای انتروباکتریاسه، اشرشیاکلی و افلاتوکسین در مغزیهای حاوی گردو و بادامزمینی وضع کرده است. خطوط تولید باید بر اساس اصول مهندسی طراحی بهداشتی (Sanitary Design) ساخته شوند. بدین معنا که در تمام شاسیها، پایهها و مخازن، اتصالات جوش به روش TIG با گاز آرگون انجام شده و سطح داخلی جوشها پولیش بخورد (زبری سطح $Ra \le 0.8\,\mu\text{m}$) تا هیچ منفذی برای تجمیع آرد، شربت اینورت یا خردهکلوچهها باقی نماند که موجب لانهگزینی حشرات یا تخمیر باکتریایی گردد.
اتوماسیون مبتنی بر PLC و یکپارچهسازی با سامانه مدیریت تولید کارخانه
وابستگی به مهارت فردی اپراتور در کنترل سرعت نوار، دمای فر و وزن خمیر، بهرهوری خطوط تولید سنتی را به شدت کاهش داده است. در سیستمهای مهندسیشده جوجهتیغی، تمامی ایستگاهها از طریق شبکه صنعتی استاندارد (Modbus/Ethernet IP) به یک پردازنده مرکزی (PLC زیمنس یا دلتا) متصل هستند. پنل لمسی HMI به سرپرست خط این امکان را میدهد که برای هر نوع فرمولاسیون (کلوچه گردویی فومن، کلوچه خرمایی، کلوچه دوقلو با روکش شکلات و کلوچههای غنیشده با جو دوسر) یک «رسپی دیجیتال» اختصاصی تعریف کند. با انتخاب رسپی، سرعت نوار فر، دمای زونهای مختلف، نرخ تزریق مغزی و سرعت ماشینهای بستهبندی به صورت اتوماتیک در کسری از ثانیه تنظیم میشوند؛ فرآیندی که زمان توقف خط برای تغییر محصول (Changeover) را از چند ساعت به کمتر از ۱۵ دقیقه کاهش میدهد.
نکته مهندسی در مدیریت بیاتی (Staling Control): بیاتی کلوچه در بازار ایران عمدتاً ناشی از رتروگراداسیون آمیلوز و انتقال رطوبت از بافت داخلی به پوسته است. در طراحی خط تولید، استفاده از سیستمهای پاشش امولسیون یا تنظیم نرخ خنککاری نقاله مانع از تعریق پوسته شده و در کنار فرمولاسیون حاوی هیدروکلوئیدها و قند اینورت، نرمی بافت (Soft Texture) کلوچه را تا بیش از ۶ ماه تضمین میکند.
استراتژی کاهش مصرف سوخت و بازیابی انرژی در بستر تعرفههای صنعتی ایران
با واقعیسازی تدریجی نرخ گاز و برق صنعتی در شهرکهای صنعتی ایران، مصرف انرژی به یکی از ارکان اصلی بهای تمامشده کلوچه تبدیل شده است. در خطوط مهندسی پیشرفته، ساختار بدنه فر تونلی با پشم سنگ فوقمتراکم و لایههای عایق سرامیکی دوجداره پوشش داده میشود تا اتلاف حرارت از دیوارههای جانبی به صفر نزدیک شود. علاوه بر آن، سیستم بازچرخانی هوای گرم (Heat Recovery Exchanger) بر روی اگزوزهای خروجی فر تعبیه میگردد. این مبدل حرارتی انرژی گرمایی خروجی دودکش را بازیافت کرده و برای پیشگرم کردن هوای ورودی به مشعلها یا تأمین آب گرم مصرفی سیستم شستشوی خط (CIP) استفاده میکند که مصرف سوخت گاز را تا ۲۵ درصد کاهش میدهد.
بستهبندی هوشمند و ممانعتکننده (Barrier Packaging) با سرعت بالا
بخش پایانی خط کلوچه، نیازمند ماشینآلات بستهبندی پیلوپک (Flow-pack) با سیستم تغذیه اتوماتیک (Auto-Feeder) است. اپراتورهای دستی نه توان همگامی با سرعت خروجی فر (تولید ۶۰۰ تا ۱۲۰۰ عدد در دقیقه) را دارند و نه دستکاری دستی از نظر استانداردهای HACCP مجاز است. سیستم ردیفکن اتوماتیک، کلوچهها را از روی نوار نقاله خنککننده تحویل گرفته و با سنسورهای بیناییسنجی نوری، محصولات خردشده یا بدفرم را ریجکت کرده و بقیه را به درون فکهای بستهبندی هدایت میکند. استفاده از فیلمهای لمینت شده مجهز به لایه متالایز (BOPP/VMCPP) همراه با سیستم تزریق گاز محافظ (نیتروژن با خلوص بالاتر از ۹۹.۵٪) سبب میشود که میزان اکسیژن باقیمانده در بسته به زیر ۱ درصد تقلیل یافته و از اکسیداسیون چربیهای کلوچه و فساد قارچی در طول زنجیره توزیع سراسری ایران کاملاً پیشگیری شود.
تحلیل بازگشت سرمایه (ROI): احداث خط صنعتی پیوسته با ظرفیت تولید ۵۰۰ کیلوگرم در ساعت کلوچه مغزدار، به دلیل قیمت رقابتی مواد پایه در ایران و زنجیره ارزش بالا در محصول بستهبندیشده، دوره بازگشت سرمایه ثابتی بین ۱۴ تا ۱۸ ماه کاری رقم میزند، مشروط بر اینکه راندمان مکانیکی خط (OEE) بالای ۸۵ درصد حفظ شود.
سؤالات متداول در خصوص راهاندازی و توسعه خطوط صنعتی کلوچه در ایران
حداقل متراژ سالن تولید برای استقرار یک خط صنعتی تماماتوماتیک کلوچه چقدر است؟
برای یک خط پیوسته مجهز به فر تونلی ۲۴ تا ۳۶ متری و برج خنککن اسپیرال، حداقل سالنی با طول ۵۰ متر، عرض ۱۲ متر و ارتفاع مفید ۴.۵ متر (حدود ۶۰۰ تا ۸۰۰ مترمربع فضای مفید تولیدی بدون احتساب انبار مواد اولیه و محصول) مورد نیاز است.
علت اصلی دوپهلو شدن یا ترکخوردگی کلوچه حین عبور از فر تونلی چیست؟
این مشکل ناشی از عدم توازن رطوبت خمیر، نقص در توزیع حرارت بالا و پایین (Top/Bottom Heat) در زون اول فر یا توزیع نامتقارن مغزی توسط دستگاه انکوروستینگ رخ میدهد که با کالیبراسیون مشعلها و نازلها رفع میشود.
آیا امکان تولید انواع کلوچه سنتی (مانند فومن، لاهیجان یا کلوچه خرمایی) روی یک خط واحد وجود دارد؟
بله؛ مشروط بر اینکه دستگاه انکوروستینگ چندمنظوره با قابلیت تغییر نازل و تزریق مغزیهای تکهای (حاوی گردو و کشمش خردشده) انتخاب شده و فر تونلی دارای کنترل دقیق زونهای حرارتی و تنظیم سرعت نوار نقاله باشد.
چه نوع آلیاژی برای قطعات درگیر با خمیر و مغزی کلوچه الزامی است؟
مطابق با الزامات معاونت غذا و دارو، کلیه بخشهای در تماس مستقیم با مواد خوراکی باید از استنلس استیل گرید غذایی ۳۰۴ یا ۳۱۶L و پلیمرهای دارای گواهی بهداشتی Food-Grade ساخته شده باشند.
نقش سیستم تزریق نیتروژن در دستگاه بستهبندی کلوچه چیست؟
نیتروژن گاز بیاثر است که جایگزین اکسیژن داخل بسته میشود. این فرآیند از ترشیدگی چربیها (اکسیداسیون لیپیدها)، رشد کپکها و تخریب فیزیکی کلوچه بر اثر فشارهای کارتنگذاری در حملونقل جلوگیری میکند.
تفاوت فنی فرهای تونلی تسمهتوری (Wire Mesh) با صفحات فولادی (Steel Band) در تولید کلوچه چیست؟
نوار توری برای گردش بهتر هوای گرم در زیر کلوچه و تبادل رطوبتی مناسبتر است؛ در حالی که نوار فولادی یکپارچه انتقال حرارت رسانشی قویتری برای کلوچههای روغنی و شیرینیهای سنگینتر فراهم میکند.
مشاوره تخصصی و مهندسی ساخت خطوط اتوماتیک تولید کلوچه و شیرینیجات: اگر قصد راهاندازی، بومیسازی یا نوسازی خطوط تولید کلوچه صنعتی با جدیدترین متدهای اتوماسیون، بالاترین راندمان مصرف انرژی و تطابق کامل با استانداردهای سازمان غذا و دارو را دارید، متخصصان «جوجهتیغی» با سالها تجربه عملی در طراحی و ساخت ماشینآلات صنایع غذایی آماده همکاری هستند. ما متناسب با ظرفیت تولید و بازار هدف شما، پلنت صنعتی بهینه را از فاز نقشه فونداسیون تا فرمولاسیون و راهاندازی نهایی تحویل میدهیم. جهت دریافت پیشفاکتور فنی و تحلیل اقتصادی پروژه با ما در ارتباط باشید.





نقد و بررسیها
هنوز بررسیای ثبت نشده است.