


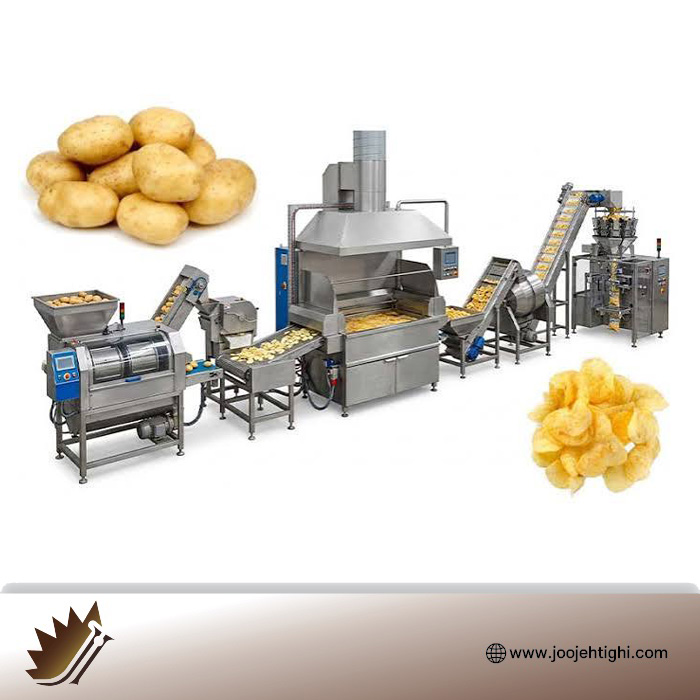
خط تولید چیپس سیب زمینی

توضیحات
صنعت اسنک و تنقلات بر پایه چیپس سیبزمینی در ایران، یکی از پویاترین، پرتیراژترین و در عین حال پرچالشترین بخشهای صنایع تبدیلی کشاورزی و بستهبندی محسوب میشود. تقاضای مداوم بازار داخلی، الگوی مصرف میانوعدهها در میان گروههای جمعیتی جوان و توان صادراتی به بازارهای منطقهای نظیر عراق، افغانستان، ارمنستان و حاشیه خلیجفارس، جذابیت سرمایهگذاری در این حوزه را در سطح بسیار بالایی نگه داشته است. با این وجود، ورود پایدار به این بازار و دستیابی به سود عملیاتی مطمئن، صرفاً وابسته به تهیه تعدادی ماشینآلات و سرخکردن برشهای سیبزمینی نیست؛ بلکه مستلزم استقرار یک سامانه مهندسیشده، دقیق و پیوسته است که در آن تمام متغیرهای بیوشیمیایی ماده اولیه کشاورزی، ترمودینامیک سرخکردن صنعتی، حفظ ماندگاری اکسیداتیو روغن و مکانیزمهای پیشرفته سورتینگ و بستهبندی به شکل محاسباتی پیادهسازی شده باشند.
در بازار متلاطم کنونی که قیمت تمامشده روغن خوراکی، حاملهای انرژی، ماشینآلات بستهبندی و نیروی انسانی مستقیماً بر حاشیه سود کارخانجات اثرگذارند، خطوط تولیدی که فاقد استانداردهای بالانس ظرفیتی و اتوماسیون پیوسته هستند، با ضایعات فوقالعاده بالا، سوختن زودهنگام روغن و در نهایت خروج اجباری از چرخه تولید مواجه میشوند. بررسی عمیق زنجیره فرآوری سیبزمینی از لحظه ورود به انبار کارخانه تا تحویل بستههای چیپس به ناوگان توزیع، پیشنیاز هرگونه اقدام اجرایی، فنی و بازرگانی برای سرمایهگذاران و توسعهدهندگان صنعتی است.
ملاحظات مهندسی، متالورژی تجهیزات و فرایند پیوسته خط تولید چیپس صنعتی
خطوط تولید صنعتی چیپس سیبزمینی به عنوان سامانههای فرآوری پیوسته (Continuous Production Lines) دستهبندی میشوند؛ به این معنی که هیچ توقف یا گلوگاهی در میان مراحل مختلف نباید پدید آید. هرگونه تاخیر زمانی میان پوستگیری، اسلایسینگ و ورود به روغن داغ، منجر به اکسیداسیون آنزیمی، تیرگی رنگ و افت شدید کیفیت بافت (Texture) نهایی خواهد شد. از این رو، شناخت فنی و جزئی هر یک از بخشهای تشکیلدهنده خط، نقشی بنیادین در تضمین عملکرد بدون وقفه دارد.
ویژگیهای بیوشیمیایی سیبزمینی صنعتی و چالشهای انبارش اقلیمی در ایران
سیبزمینی رومیزی با سیبزمینی مناسب چیپس صنعتی تفاوتهای ساختاری و آنالیزی فاحشی دارد. در کارخانجات مکانیزه، پذیرش محمولههای ورودی بر مبنای تستهای آزمایشگاهی فوری صورت میپذیرد. دو فاکتور حیاتی در این مرحله شامل درصد ماده خشک (Dry Matter) و میزان قندهای احیاکننده (Reducing Sugars) نظیر گلوکز و فروکتوز است. ماده خشک مطلوب برای فرآوری چیپس بین ۲۰ تا ۲۳ درصد برآورد میشود. کاهش این عدد به معنای افزایش زمان سرخکردن، تبخیر آب مازاد، افت محسوس راندمان تناژ خروجی و از همه مهمتر، جذب مقادیر زیادی روغن توسط بافت چیپس است که علاوه بر افزایش بهای تمامشده، محصول را چرب و سنگین میکند.
از سوی دیگر، مقدار قندهای احیاکننده نباید از ۰.۱۵ تا ۰.۲ درصد وزن تر تجاوز کند. زمانی که سیبزمینی با قند احیاکننده بالا وارد دمای سرخکردن (بالای ۱۵۰ درجه سانتیگراد) میشود، واکنش میلارد (Maillard Reaction) میان قندها و اسیدهای آمینه (بهویژه آسپاراژین) به وقوع پیوسته که پیامد آن تغییر رنگ بافت چیپس به قهوهای یا سیاه، تلخ شدن طعم و شکلگیری ترکیب نامطلوب و سرطانزای آکریلآمید فراتر از حدود استاندارد ملی ایران است. در مناطق تولید عمده سیبزمینی ایران نظیر دشت اردبیل، بهار همدان، فریدن اصفهان و مناطقی از سنقر و دهگلان، چالش سردخانههای نگهداری ماده اولیه در فصول سرد زمستان بسیار پررنگ است. چنانچه سیبزمینی در دمای زیر ۴ درجه سانتیگراد انبار شود، پدیده «شیرینشدن ناشی از سرما» (Cold-induced Sweetening) رخ داده و نشاسته به قندهای ساده احیاکننده تبدیل میشود؛ بنابراین کارخانه صنعتی چیپس باید مجهز به سالنهای بازآمادهسازی دما (Reconditioning Rooms) در محدوده ۱۵ الی ۲۰ درجه سانتیگراد باشد تا طی مدت ۲ تا ۳ هفته، قندهای احیاشده پیش از فرآوری مجدداً به نشاسته سنتز شوند.
سامانههای دریافت، خاکگیری، سنگگیری و پوستگیری سایشی
فرآیند آمادهسازی با سیستمهای تخلیه هاپر هیدرولیک و نقالههای پیششستوشو آغاز میشود. محمولههای مزرعه در ایران معمولاً با گل و سنگریزههای بومی همراه هستند؛ بنابراین وجود سامانه سنگگیر آبی (Destoner) با مکانیزم غوطهوری و تفاوت چگالی جهت محافظت از تیغههای حساس مراحل بعد کاملاً حیاتی است. پس از سنگگیری، عملیات پوستگیری به کمک پوستگیرهای سایشی مداوم (Carborundum Abrasive Peelers) انجام میگیرد. غلتکهای دارای روکش سمباده سیلیکون کارباید با سرعت زاویهای قابل کنترل میچرخند و همزمان با پاشش آب پرفشار، پوست نازک خارجی سیبزمینی را بدون کندن گوشت اصلی حذف مینمایند. در این مرحله، حفظ بازده و کنترل میزان هدررفت (Peeling Loss) باید در بازه ۶ تا ۹ درصد تثبیت شود؛ چرا که افزایش بیرویه سایش سطحی، پرتی تناژ محصول اولیه را در طول ماه به میزان چشمگیری افزایش میدهد.
میزهای بازرسی اپتیکی و دستی (Inspection Conveyors)
پس از پوستگیری، غدههای سیبزمینی بر روی نوارهای نقاله بازرسی مجهز به سیستمهای غلتاننده حرکت میکنند. در این بخش، غدههای دارای پوسیدگیهای قارچی، لکههای سبز ناشی از نور خورشید (حاوی توکسین سولانین)، جوانه یا آسیبهای مکانیکی توسط اپراتورهای مستقر یا سامانههای سورتینگ بینایی ماشین (Machine Vision) تفکیک و جدا میشوند. همچنین سیبزمینیهای با ابعاد غیرطبیعی بزرگ توسط اسلایسرهای اولیه دونیم میشوند تا سطح مقطع استاندارد در اسلایسینگ نهایی حاصل شود.
تکنولوژی اسلایسر روتاری گریز از مرکز (Centrifugal Slicers)
برش سیبزمینی قلب هندسی شکلگیری بافت چیپس است. در سامانههای مدرن، از اسلایسرهای چرخشی گریز از مرکز استفاده میشود که غدهها به دیواره هدایت شده و توسط بلوکهای برشی شامل تیغههای جفتشده برش میخورند. تنظیم ضخامت برش معمولاً در دامنه ۱.۲ تا ۱.۴ میلیمتر با تلرانس کمتر از ۰.۰۵ میلیمتر تثبیت میشود. تیغهها باید از جنس فولادهای زنگنزن گرید ابزار سختکاریشده باشند تا از ایجاد پلیسه یا لهیدگی دیواره سلولی جلوگیری کنند. برش ناصاف و پلیسهدار باعث خروج بیش از حد آب میانبافتی، جذب غیریکنواخت روغن و متلاشی شدن ورقه هنگام غوطهوری در روغن داغ خواهد شد. بسته به سفارش بازار، امکان استفاده از هدهای برشی با تیغههای دندانهدار یا کنگرهای (Crinkle Cut) نیز بر روی این تجهیزات میسر است.
شستوشوی نشاسته آزاد سطحی، بلانچینگ دو مرحلهای و رطوبتگیری
ورقههای نازک پس از برش، بلافاصله وارد درامهای دوار غوطهوری آب سرد میشوند تا مقادیر فراوان نشاسته آزادی که در اثر پارهشدن دیوارههای سلولی روی سطح ورقه آزاد شدهاند، شسته شوند. عدم خروج نشاسته آزاد منجر به کدر شدن سریع، واکنش سوختگی سطحی و ژلاتیناسیون چسبنده ورقهها در تماس با یکدیگر خواهد شد.
سپس ورقهها وارد فرآیند بلانچینگ (Blanching) آب گرم در دمای ۶۵ الی ۸۵ درجه سانتیگراد با زمان ماند بین ۱ الی ۳ دقیقه میشوند. بلانچینگ سه هدف محوری را دنبال میکند: غیرفعالسازی آنزیمهای پلیفنل اکسیداز (جلوگیری از تغییر رنگ خاکستری)، ژلاتینه کردن جزئی نشاسته برای دستیابی به بافت شیشهای و ترد پس از سرخشدن، و در نهایت استخراج قندهای احیاکننده اضافی باقیمانده از ساختار بافتی. پس از بلانچینگ، ورقهها وارد سیستمهای آبگیری ویبراتوری همراه با تیغههای هوای پرسرعت (Air Knives) میشوند تا رطوبت آزاد سطحی کاملاً تبخیر گردد. ورود هرگونه آب آزاد به روغن سرخکردن، علاوه بر جهش روغن و خطرات ایمنی، پدیده هیدرولیز حرارتی روغن را به شدت تسریع میبخشد.
مشخصات فنی و مقایسهای ماشینآلات اصلی فرآوری
| مرحله فرآیند | تجهیزات صنعتی متداول | متریال و متالورژی ساخت | پارامترهای عملکردی و عملیاتی |
|---|---|---|---|
| خاکگیری و شستوشو | وانهای شستوشو و سنگگیر هیدرولیکی | استنلس استیل ۳۰۴ صنایع غذایی | جداسازی سنگهای سنگین، شن و گل لای با سیرکولاسیون آب |
| پوستگیری صنعتی | پوستگیر مداوم ساینده غلتکی | بدنه ۳۰۴، رولرهای سیلیکون کارباید | ظرفیت ۱ تا ۳ تن در ساعت ورودی، اتلاف گوشت کمتر از ۸٪ |
| اسلایسینگ دقیق | اسلایسر روتاری سانتریفیوژ | استیل ۳۱۶ در بلوکهای تیغه | ضخامت ۱.۲ تا ۱.۴ میلیمتر، تلرانس زیر ۰.۰۵ میلیمتر |
| شستوشوی نشاسته | درام واشر روتاری جریان متقابل | استنلس استیل ۳۰۴ | حذف نشاسته آزاد جهت جلوگیری از ژلاتینه شدن سطحی |
| بلانچینگ کنترلشده | بلانچر نواری با مبدل حرارتی بخار | استیل ۳۰۴ عایقکاریشده | کنترل دما ۶۵ تا ۸۵ درجه سانتیگراد، کنترل زمان ماند |
| آبگیری سطحی | نوار ارتعاشی و بلوئرهای ایرنایف | استیل ۳۰۴ ضد زنگ | حذف فیلم آب سطحی قبل از ورود به فاز غوطهوری در روغن |
| سرخکردن مداوم | فرایر کانتینیوس با مبدل حرارتی بیرونی | محفظه استیل ۳۱۶، شاسی استیل ۳۰۴ | پایش دقیق گرادیان دمایی ۱۶۵ تا ۱۸۵ درجه، فیلتراسیون پیوسته |
| روغنگیری و خنککاری | نوار ویبراتوری و تونل هوای سرد | استنلس استیل ۳۰۴ | کاهش دمای چیپس به زیر ۴۵ درجه سانتیگراد جهت پایداری بافت |
| طعمدهی دورانی | اسپری پودر دقیق + درام تامبلر مایل | استنلس استیل ۳۰۴ پولیش خورده | پاشش مداوم و بدون تماس مستقیم مکانیکی، پوشش یکنواخت ادویه |
| توزین و بستهبندی | سیستم توزین مولتیهد و پکر عمودی | استیل ۳۰۴ با قطعات تفلون ضدسایش | تزریق گاز نیتروژن خلوص بالا، سنسورهای متالدیتکتور و چکویر |
ترمودینامیک فرایر مداوم و سیستمهای مبدل حرارتی غیرمستقیم
فرایر صنعتی قلب تپنده خط چیپس است. در خطوط غیراستاندارد سنتی، مشعل به صورت مستقیم به زیر تشتک روغن شلیک میکند که این امر دمای دیواره فلزی را به بالای ۳۰۰ درجه رسانده و روغن را به سرعت میسوزاند و کربنیزه میکند. در خطوط صنعتی استاندارد مدرن، سیستم گرمایش غیرمستقیم (Indirect Heating) به کار میرود. روغن سرخکردنی توسط پمپهای سانتریفیوژ دمای بالا به گردش درآمده و از درون یک مبدل حرارتی پوسته و لوله (Shell and Tube) یا کویلهای روغن داغ (Thermal Oil Heater) عبور میکند و دمای آن بدون تماس با شعله مستقیم به ۱۸۰ درجه سانتیگراد میرسد.
روغن داغ سپس از ورودی فرایر جریان یافته و همگام با نوار نقالههای شیاردار حامل اسلایسها به سمت جلو حرکت میکند. چیپسها در ابتدای ورود دمای روغن را جذب کرده و در طول طول فرایر به آرامی سرخ شده و رطوبت بافتی آنها از حدود ۸۰ درصد به کمتر از ۲ درصد کاهش پیدا میکند. حفظ گرادیان دمایی استاندارد (حدود ۱۸۵ درجه در ورودی و ۱۶۵ تا ۱۷۰ درجه در خروجی)، تنظیم سرعت گردش روغن، هودهای استخراج بخار مجهز به پایش تراکم گاز، و سامانههای تزریق خودکار روغن جبرانی (Fresh Oil Make-up) جهت جایگزینی روغن مصرفشده درون چیپسها، از ملزومات این سیستم به شمار میآیند.
فیلتراسیون پیوسته روغن، کنترل اسیدیته و مدیریت اکسیداسیون حرارتی
روغن سرخکردنی بزرگترین و گرانترین نهاده مصرفی کارخانجات چیپس در ایران است. مدیریت عمر روغن به طور مستقیم تعیینکننده سوددهی یا زیان یک خط تولید است. در حین سرخکردن، ذرات ریز سیبزمینی از بافت جدا شده و در کف فرایر رسوب میکنند؛ این ذرات اگر در جریان روغن باقی بمانند سریعاً سوخته و کربن تولید میکنند که به نوبه خود شاخص اسیدیته (FFA) و ترکیبات قطبی کل (Total Polar Materials - TPM) روغن را بالا میبرد. استانداردهای ملی ایران حداکثر TPM مجاز در فرایرهای صنعتی را ۲۴ الی ۲۵ درصد تعیین کرده است و بالاتر از آن، روغن طبق قانون غذا و دارو دورریز محسوب میشود.
برای مهار این مسئله، فرایر صنعتی پیوسته باید به سامانههای فیلتراسیون در گردش مجهز باشد. این سامانهها ابتدا از درام فیلترهای مشبک دوار عبور کرده تا ذرات درشت را جدا نمایند و سپس روغن داغ وارد فیلترهای کاغذی یا سرامیکی تحت خلاء یا کارتریجهای فیلتراسیون میکرونی میشود تا ذرات در حد میکرون نیز از چرخه خارج شوند. با تلفیق این روش و نرخ گردش سریع روغن (حجم روغن مخزن متناسب با تناژ چیپس کم باشد تا کل روغن ظرف ۵ الی ۷ ساعت تعویض شود)، شاخصهای کیفی در محدوده ایمن حفظ شده و نیاز به دورریز کامل روغن عملاً از میان میرود.
فرآیند روغنگیری، پایدارسازی بافت و طعمدهی درام پیوسته
چیپسهای خروجی از فرایر حاوی مقادیر اضافی روغن روی سطح مقطع خود هستند. بلافاصله پس از تخلیه، محصول روی نوارهای ارتعاشی مشبک ویژه قرار میگیرد تا قطرات روغن چسبیده توسط لرزش مکانیکی و دمش هوای کنترلشده تخلیه شده و به سیستم فیلتراسیون بازگردند. سپس چیپس وارد مرحله خنکسازی میشود تا دمای آن از ۱۶۰ درجه سانتیگراد به حدود ۴۰ تا ۴۵ درجه سانتیگراد برسد. اگر مرحله طعمدهی زمانی انجام شود که چیپس هنوز بیش از حد داغ است، ساختار ادویهها، پودرهای اسانس طبیعی، نمک و مالتودکسترین موجود در طعمدهندهها بر اثر شوک حرارتی اکسید شده و طعم سوختگی به خود میگیرند. در نقطه مقابل، اگر دمای چیپس کاملاً سرد شود، چسبندگی روغن سطحی از بین رفته و پودر طعمدهنده در بستهبندی رسوب میکند.
تجهیزات طعمدهی متشکل از درامهای استوانهای مایل (Seasoning Drum) هستند که با سرعت زاویهای بسیار ملایم به دور خود چرخیده و چیپسها را به نرمی زیر و رو میکنند. همزمان سامانههای فیدر اسکروی پودر با حسگرهای لودسل، ادویهها را با درصدی بسیار مشخص (معمولاً ۵ تا ۸ درصد وزن محصول) اسپری میکنند تا کلیه ورقهها به شکلی همگن، بدون شکستگی و یکدست پوشش داده شوند.
فناوریهای مدرن توزین دینامیک و بستهبندی تحت اتمسفر اصلاحشده (MAP)
بستهبندی آخرین حلقه فیزیکی تولید است که چیپس را در برابر دو عامل تخریبکننده بیرونی یعنی نور و اکسیژن محافظت مینماید. فیلمهای بستهبندی مورد استفاده در ایران ترکیبی از پلیمرهای متالایز (BOPP/VMCPP) یا فویلهای سهلایه لمینیتشده هستند تا نفوذپذیری بخار آب و اکسیژن به صفر نزدیک شود. چیپسهای هدایتشده به طبقات فوقانی توسط بالابرهای Z وارد توزینگرهای چندتوزین چندتوزینه (Multi-Head Weighers) میشوند. این سیستمها با سرعتهای بالاتر از ۷۰ تا ۱۲۰ بسته در دقیقه، مقادیر معین وزن (از بستههای کوچک ۳۰ گرمی تا بستههای خانواده و مهمانی ۱۰۰ تا ۳۵۰ گرمی) را با تلرانس کمتر از ۰.۵ گرم وزنکشی میکنند.
در دستگاه پکر عمودی (VFFS)، سیستم تزریق گاز نیتروژن خلوص بالا (حداقل ۹۹.۵ درصد) با فشار مثبت صورت میپذیرد تا اکسیژن باقیمانده درون کیسه به زیر ۱ درصد کاهش یابد. حضور گاز خنثی نیتروژن دو کارکرد ساختاری دارد: اولاً از ایجاد واکنش ترشیدگی ناشی از اکسیداسیون چربیها (Rancidity) ممانعت به عمل میآورد و ماندگاری را تا ۶ الی ۹ ماه تثبیت مینماید؛ ثانیاً نقش یک بالشتک بادی محافظ را در هنگام چینش کارتنها و فرآیند حملونقل خشن بینشهری در جادههای ایران بازی میکند تا از خرد شدن فیزیکی ورقههای چیپس جلوگیری نماید. وجود تجهیزات متالدیتکتور (Metal Detector) جهت رهگیری هرگونه براده فلزی احتمالی و سامانههای چکویر (Checkweigher) جهت پایش نهایی وزن هر بسته، از الزامات گریزناپذیر خطوط مدرن است.
توجیه اقتصادی، الزامات استاندارد غذا و دارو و استراتژی بازار در ایران
سرمایهگذاری در خطوط صنعتی اسنک مستلزم تلفیق محاسبات فنی با واقعیتهای محیط کسبوکار در ایران است. مدیریت زنجیره ارزش، انتخاب محل استقرار کارخانه، تأمین مالی مواد مصرفی و پایبندی به قوانین بهداشتی دستگاههای نظارتی، ارکان ثبات اقتصادی یک پروژه به شمار میآیند.
تطابق با ضوابط سازمان غذا و دارو، استانداردهای ملی و پیادهسازی الزامات GMP
هرگونه فعالیت رسمی تولید چیپس در ایران مستلزم اخذ پروانه تاسیس، پروانه بهرهبرداری و نشان استاندارد سیب سلامت از سازمان غذا و دارو (معاونت غذا و داروی دانشگاههای علوم پزشکی ذیربط) و نشان استاندارد ملی از سازمان ملی استاندارد (استاندارد ملی شماره ۳۷۶۴ برای چیپس سیبزمینی) است. ضوابط ساختمانی و اصول روشهای تولید بهینه (GMP) تدوینشده، سختگیریهای معینی در طراحی فضای تولیدی اعمال میکنند:
سالن آمادهسازی اولیه (خاکگیری و پوستگیری) به دلیل حضور گلولای و بار میکروبی بالا به عنوان «زون کثیف» شناخته شده و الزاماً باید توسط دیوارهای حائل نفوذناپذیر، دربهای خودکار و سیستمهای تغییر فشار هوا از «زون تمیز» (بخش فرایر، خنککننده و بستهبندی) کاملاً ایزوله گردد. شیببندی کف سالن با رزینهای مقاوم شیمیایی اپوکسی یا پلییورتان با مقاومت در برابر شستوشوی چربی و شویندههای قلیایی باید به سمت گاترهای استیل ۳۰۴ مجهز به سبدهای توری تخلیهپذیر باشد. تمامی زوایای دیوارها با زمین باید کرو (هلالی) بوده تا از تجمع قارچ و باکتری ممانعت به عمل آید. علاوه بر این، راهاندازی آزمایشگاه کنترل کیفی مجهز در محل کارخانه به منظور سنجش روزانه درصد رطوبت، آزمون پراکسید، عدد اسیدی، میزان نمک طعام و غلظت ترکیبات قطبی روغن و انجام آزمونهای میکروبیولوژی (اشریشیا کلی، کپک و مخمر) از شروط الزامی تایید سازمانهای ناظر است.
الزامات زیستمحیطی، مدیریت پساب نشاستهای و فیلتراسیون هوای خروجی
کارخانه تولید چیپس سیبزمینی یکی از صنایع پرمصرف از نظر آب در بخش شستوشو است. پساب خروجی به دلیل تخلیه خاک و از همه مهمتر ذرات نشاسته کلوئیدی، بار آلودگی آلی (BOD و COD) فوقالعاده بالایی دارد. رهاسازی مستقیم این پساب در چاههای جاذب یا کانالهای شهرکهای صنعتی جرم محیطزیستی محسوب شده و تبعات قانونی دارد؛ بنابراین سرمایهگذار باید استقرار یک سامانه تصفیه پساب دو مرحلهای فیزیکی-شیمیایی را مدنظر قرار دهد. در مرحله اولیه، با استفاده از فیلترهای استاتیک و هیدروسیکلونها، مقادیر فراوانی از نشاسته خالص صنعتی بازیافت میشود که این نشاسته پس از آبگیری و خشکسازی، خود به عنوان یک محصول فرعی دارای ارزش افزوده بالا جهت فروش به صنایع کارتنسازی و نساجی تلقی میشود. در مرحله دوم، پساب تصفیهشده جهت مصارف آبیاری فضای سبز کارخانه بازچرخانی میگردد. همچنین برای دودکشهای فرایر، استقرار سیستمهای جداساز بخار چرب و بوگیرهای صنعتی جهت ممانعت از انتشار بوی روغن سوخته در مجاورت شهرکهای صنعتی ضروری است.
تحلیل سرمایهگذاری، ظرفیتسنجی تولید و ساختار بازگشت سرمایه (ROI)
یک کارخانه استاندارد معمولاً با ظرفیتهای ورودی ۵۰۰ کیلوگرم در ساعت تا ۲۵۰۰ کیلوگرم در ساعت سیبزمینی تازه طراحی میشود. ضریب تبدیل در صنعت چیپس بسته به رقم ماده اولیه تقریباً یک به چهار است؛ یعنی از هر ۴ کیلوگرم سیبزمینی ورودی مرغوب، تقریباً یک کیلوگرم چیپس بستهبندیشده به دست میآید. این در حالی است که حدود ۳۰ تا ۳۵ درصد وزن چیپس نهایی را روغن سرخکردنی به خود اختصاص میدهد.
در مدلهای مالی و تحلیل نقطه سربهسر، فاکتورهای عمده اثرگذار شامل موارد ذیل است: هزینه سرمایهای ثابت (CAPEX) که شامل خرید ماشینآلات تماماستیل، احداث سالن با عایقهای ساندویچ پانل، تاسیسات بویلر و دیگ روغن داغ، پست برق صنعتی، لولهکشیهای هوای فشرده و فیلترهای ازتساز میشود؛ و هزینههای عملیاتی جاری (OPEX) که سهم اعظم آن را قیمت فصلی سیبزمینی، سهمیه تخصیصی روغن سرخکردنی صنعتی، رول فیلمهای چاپی، انرژی مصرفی گاز و حقوق پرسنل فنی تشکیل میدهد. بر پایه قیمتگذاریهای تنقلات و کشش قیمتی بازار، در صورت تحقق فعالیت پیوسته در دو الی سه شیفت کاری و استقرار شبکه فروش سازمانیافته، شاخص نرخ بازده داخلی (IRR) برای این خطوط فراتر از ۳۵ تا ۴۰ درصد برآورد شده و دوره بازگشت سرمایه (Payback Period) در بازه زمانی میان ۱۸ الی ۲۸ ماه عملیاتی محقق خواهد شد.
انتخاب مکان استقرار کارخانه؛ نزدیکی به مزارع یا مراکز مصرف
یکی از تصمیمهای راهبردی سرمایهگذاران، جانمایی جغرافیایی کارخانه در پهنه جغرافیایی ایران است. دو مکتب فکری در این رابطه وجود دارد: رویکرد نخست، استقرار در قطبهای کشاورزی سیبزمینی مانند استانهای اردبیل، همدان، اصفهان، زنجان و کردستان است. مزیت این انتخاب در کاهش افت وزنی سیبزمینی طی بارگیری، دسترسی دستاول به کشاورزان عمدهکار بدون واسطههای میدانی، حذف هزینههای سنگین کرایه حمل محمولههای سنگین آبدار (۸۰ درصد آب درون بار) و دسترسی به انبارهای اختصاصی سردخانه در منطقه است. رویکرد دوم، استقرار کارخانه در نزدیکی کلانشهرهای پرجمعیت مانند استانهای تهران، البرز، خراسان رضوی و فارس است. این رویکرد اگرچه هزینههای لجستیک ماده خام را افزایش میدهد، اما دسترسی بلافصل به ناوگان توزیع مویرگی، کاهش هزینههای حمل چیپس پفکرده و سبک (که بخش اعظم حجم کامیونها را فقط هوا اشغال میکند) و دسترسی سادهتر به متخصصین مکانیک، برق صنعتی و تأمینکنندگان قطعات و فیلمهای بستهبندی را فراهم میآورد. ارزیابی اقتصادی نشان میدهد برای برندهایی با تیراژ بسیار سنگین، استقرار در قطبهای کشاورزی دارای سردخانه، و برای کارخانجات متوسط و اسنکهای لوکس با تنوع طعم بالا، حاشیه کلانشهرها گزینههای پایدارتری هستند.
استراتژی نفوذ به بازار، تنوع محصول و مدیریت کانالهای توزیع
امروزه بازار اسنک ایران صرفاً بر روی چیپسهای کلاسیک با برش نمکی متمرکز نیست. تغییر ذائقه مصرفکنندگان جوان باعث شده است تا خطوطی موفق عمل کنند که انعطافپذیری تغییر فوری فرآیند را در دستور کار خود قرار دهند. افزودن ماژولهای برش چیپس به شکل کنگرهای (Ripple/Wavy)، تولید چیپسهای کتل (Kettle-Cooked) با بافت ضخیمتر، برشتهتر و ساختار کرانچی که زمان ماند بیشتری در فرایر دارند، چیپسهای تنوری کمچربی، و بهرهگیری از طعمهای نوین و سفارشی فراتر از سرکه نمکی و ماست و موسیر (همچون طعمهای پاپریکا، قارچ و پنیر، فلفل سیاه و پنیر، باربیکیو و اسانسهای گیاهی) از ملزومات سهمگیری از بازار به شمار میروند.
از سوی دیگر، هزینههای شلفگذاری (شلف فی) در سوپرمارکتها و حضور در فروشگاههای زنجیرهای سراسری، بودجههای نقدینگی هنگفتی را طلب میکند. از این رو، بسیاری از خطوط جدید موفق ابتدا استراتژی خود را بر مبنای حضور در مناطق بومی، قراردادهای تولید بدون کارخانه (Private Label) برای هلدینگهای توزیع مواد غذایی دارای شبکه پخش، و تمرکز بر بازار پرسود صادرات به کشورهای همسایه پایهگذاری میکنند تا گردش سرمایه اولیه تثبیت شود.
سؤالات متداول در خصوص خطوط تولید چیپس صنعتی سیبزمینی
حداقل ظرفیت اقتصادی برای راهاندازی یک خط تماماتوماتیک چیپس چقدر است؟
حداقل ظرفیت توجیهپذیر برای خطوط مداوم اتوماتیک، فرآوری ۵۰۰ الی ۷۰۰ کیلوگرم سیبزمینی خام در ساعت است که حدود ۱۲۵ الی ۱۷۵ کیلوگرم چیپس آماده در ساعت تولید میکند.
عامل اصلی تغییر رنگ و سوختگی چیپسها پس از ورود به فرایر چیست؟
افزایش قندهای احیاکننده در سیبزمینی (به دلیل انبارش طولانیمدت در سرمای شدید زیر ۴ درجه) که منجر به واکنش شدید میلارد و تشکیل ترکیبات رنگی تیره میشود.
چرا استفاده از مبدل حرارتی غیرمستقیم بر مشعل مستقیم روی تشتک روغن برتری دارد؟
مبدلهای غیرمستقیم از ایجاد نقاط داغ موضعی (Hot Spots) جلوگیری کرده و مانع شکست مولکولی و اکسیداسیون سریع روغن میشوند که طول عمر روغن مصرفی را تا چندین برابر افزایش میدهد.
میزان تزریق گاز نیتروژن در دستگاههای بستهبندی چیپس چقدر باید باشد؟
سیستم تزریق گاز محافظ (MAP) باید غلظت اکسیژن باقیمانده در فضای بسته را به زیر ۱ درصد رسانده و از نیتروژن با خلوص حداقل ۹۹.۵ درصد استفاده نماید.
کدام ارقام سیبزمینی در ایران بهترین عملکرد را برای تولید چیپس دارند؟
ارقام کشاورزی دارای ماده خشک بالا و قند احیاکننده پایین نظیر آگریا، سانته، لیدی رُزتا و هِرمس ایدهآلترین گزینهها برای تولید صنعتی محسوب میشوند.
چگونه میتوان ضایعات ناشی از مرحله پوستگیری را به حداقل رساند؟
با بهرهگیری از پوستگیرهای سایشی با تنظیم سرعت متغیر غلتکها، تجهیز دستگاه به حسگرهای وزنسنجی و فرآیند سورت اولیه سیبزمینیها بر مبنای ابعاد هندسی مشابه.
مشاوره تخصصی مهندسی و سفارش خطوط تولید: در صورتی که در مرحله ارزیابی فنی و اقتصادی، انتخاب ماشینآلات صنعتی، اصلاح جانمایی پلنت (Layout) یا ارتقای ظرفیت فرآوری خطوط فعلی خود در صنایع غذایی هستید، میتوانید مشخصات پروژه خود را جهت تدوین طرح عملیاتی، بررسی متریال خط و استعلام سیستمهای تماماتوماتیک با کارشناسان و مهندسان فنی شرکت جوجهتیغی در میان بگذارید.
نظرات (0)
اولین کسی باشید که دیدگاهی می نویسد “خط تولید چیپس سیب زمینی” لغو پاسخ
Categories: خطوط غذایی, صنعتی



Sign in
No account yet?
Create an Account
نقد و بررسیها
هنوز بررسیای ثبت نشده است.